lunes, 12 de mayo de 2014


FABRICAR BOLITAS EN LA FRESADORA CNC

Se compone este proceso de la parte mecánica y otra de dibujo.
En la parte mecánica hemos de contar con:
1º   Una fresadora CNC (para automático) o Manual
2º   Un Artilugio sencillo que mostraremos a continuación.
3º   Una mesa divisoria.
El artilugio es una cuchilla sobre un soporte que permita que la punta haga giros alrededor del eje que la soporta y a una distancia variable tanto en separación sobre el eje angular como sobre la separación con el plano base.
Un dibujito sencillo nos aclarara un poco esto que dicho así parece enrevesado.
La separación del plano base, puede ser fija siempre que se supere el radio de la bolita a construir.
Y la separación del eje (será el radio de la bola) puede ser deslizante sobre una base, y que permita su fijación mediante un apriete o fijación.


Yo tenia ya una que me hice para el torno y es la que utilizaré. Tiene la particularidad que la cuchilla de corte puede variar en longitud, con lo cual existe el doble de posibilidades de variar el radio de la bola.


De cualquier forma este no supera los 25mm, con lo que conseguimos bolitas de 50mm de diámetro.

Proceso de dibujo para conseguir el código G necesario para enviar a la fresadora.

Como ejemplo vamos a realizar una bola de 20mm de diámetro. Para ello necesitamos que la herramienta realice un recorrido de giro desde -33.712º a -180º  y a su vez profundice este giro una distancia igual al radio de la bola.


 En el dibujo se ve porque los 33.712º observando las cotas.


Hemos supuesto un eje para la fijación de 6mm y el entronque con la circunferencia nos da el recorrido en grados de la herramienta.
Son cotas negativas, según tengamos el giro programado para la mesa divisoria, pero pueden ser positivas según nuestro disposición de giro para el eje A.
En resumidas cuentas el eje A (Mesa divisoria) ira desde abajo (180º) hasta arriba sin tocar la varilla que sustenta el cilindro de material a fresar los 33.712º
Y esto lo realiza 25 veces, profundizando los 10mm de corte a razón de 10/25 mm cada vez.
En mi caso sitúo, como giro de la mesa el X .
Fija la altura del eje Z.
Y para el avance de corte el eje Y.
Por tanto necesitamos un cilindro de 10mm de radio longitudinalmente paralelo al eje Y y que nos dará unos caminos (Path) de corte como el de la foto.


Le generamos el código G mediante nuestro programa de CAM
Y nos da esto.


G00 G49 G40.1 G17 G80 G50 G90
G21
(Bola 20mm, cambio primer A A-180, Z Z0 y todos los Y a negativo)

(Aquí los cambios que hay que realizar a mano en este TAP, pues interpreta erróneamente algunos conceptos y son los que hay que cambiar.
El primero es el primer punto de eje A, el programa lo pone en positivo pero para que lo ejecute por el exterior debe ser negativo, es decir ir a -180º con el peligro de que lo haga por arriba tropezando con el eje de material.
Por eso cambiamos A180 por A-180
El segundo cambio es Z, que el programa lo sitúa en altura el radio pero tiene que ser fijo en el centro con lo cual Z siempre es fija en 0
Cambiamos Z10 por Z0
Y según nuestro tipo de giro del motor del eje Y el avance se produce para incrementos negativos del eje Y, así que
Cambiamos todas las Y por Y-)


M6 T1
M03 S2000
G01 X0.0000 Y-0.0000 Z0.0000 A-180.000 F304.5
G00 Y-0.0417 A-33.712
Y-0.0833 A-49.966
Y-0.1250 A-66.220
Y-0.1667 A-82.475
Y-0.2083 A-98.729
Y-0.2500 A-114.983
Y-0.2917 A-131.237
Y-0.3333 A-147.492
Y-0.3750 A-163.746
Y-0.4167 A-180.000
Y-0.4583 A-33.712
Y-0.5000 A-49.966
Y-0.5417 A-66.220
Y-0.5833 A-82.475
Y-0.6250 A-98.729
Y-0.6667 A-114.983
Y-0.7083 A-131.237
Y-0.7500 A-147.492
Y-0.7917 A-163.746
Y-0.8333 A-180.000
Y-0.8750 A-33.712
Y-0.9167 A-49.966
Y-0.9583 A-66.220
Y-1.0000 A-82.475
Y-1.0417 A-98.729
Y-1.0833 A-114.983
Y-1.1250 A-131.237
Y-1.1667 A-147.492
Y-1.2083 A-163.746
Y-1.2500 A-180.000
Y-1.2917 A-33.712
Y-1.3333 A-49.966
Y-1.3750 A-66.220
Y-1.4167 A-82.475
Y-1.4583 A-98.729
Y-1.5000 A-114.983
Y-1.5417 A-131.237
Y-1.5833 A-147.492
Y-1.6250 A-163.746
Y-1.6667 A-180.000
Y-1.7083 A-33.712
Y-1.7500 A-49.966
Y-1.7917 A-66.220
Y-1.8333 A-82.475
Y-1.8750 A-98.729
Y-1.9167 A-114.983
Y-1.9583 A-131.237
Y-2.0000 A-147.492
Y-2.0417 A-163.746
Y-2.0833 A-180.000
Y-2.1250 A-33.712
Y-2.1667 A-49.966
Y-2.2083 A-66.220
Y-2.2500 A-82.475
Y-2.2917 A-98.729
Y-2.3333 A-114.983
Y-2.3750 A-131.237
Y-2.4167 A-147.492
Y-2.4583 A-163.746
Y-2.5000 A-180.000
Y-2.5417 A-33.712
Y-2.5833 A-49.966
Y-2.6250 A-66.220
Y-2.6667 A-82.475
Y-2.7083 A-98.729
Y-2.7500 A-114.983
Y-2.7917 A-131.237
Y-2.8333 A-147.492
Y-2.8750 A-163.746
Y-2.9167 A-180.000
Y-2.9583 A-33.712
Y-3.0000 A-49.966
Y-3.0417 A-66.220
Y-3.0833 A-82.475
Y-3.1250 A-98.729
Y-3.1667 A-114.983
Y-3.2083 A-131.237
Y-3.2500 A-147.492
Y-3.2917 A-163.746
Y-3.3333 A-180.000
Y-3.3750 A-33.712
Y-3.4167 A-49.966
Y-3.4583 A-66.220
Y-3.5000 A-82.475
Y-3.5417 A-98.729
Y-3.5833 A-114.983
Y-3.6250 A-131.237
Y-3.6667 A-147.492
Y-3.7083 A-163.746
Y-3.7500 A-180.000
Y-3.7917 A-33.712
Y-3.8333 A-49.966
Y-3.8750 A-66.220
Y-3.9167 A-82.475
Y-3.9583 A-98.729
Y-4.0000 A-114.983
Y-4.0417 A-131.237
Y-4.0833 A-147.492
Y-4.1250 A-163.746
Y-4.1667 A-180.000
Y-4.2083 A-33.712
Y-4.2500 A-49.966
Y-4.2917 A-66.220
Y-4.3333 A-82.475
Y-4.3750 A-98.729
Y-4.4167 A-114.983
Y-4.4583 A-131.237
Y-4.5000 A-147.492
Y-4.5417 A-163.746
Y-4.5833 A-180.000
Y-4.6250 A-33.712
Y-4.6667 A-49.966
Y-4.7083 A-66.220
Y-4.7500 A-82.475
Y-4.7917 A-98.729
Y-4.8333 A-114.983
Y-4.8750 A-131.237
Y-4.9167 A-147.492
Y-4.9583 A-163.746
Y-5.0000 A-180.000
Y-5.0417 A-33.712
Y-5.0833 A-49.966
Y-5.1250 A-66.220
Y-5.1667 A-82.475
Y-5.2083 A-98.729
Y-5.2500 A-114.983
Y-5.2917 A-131.237
Y-5.3333 A-147.492
Y-5.3750 A-163.746
Y-5.4167 A-180.000
Y-5.4583 A-33.712
Y-5.5000 A-49.966
Y-5.5417 A-66.220
Y-5.5833 A-82.475
Y-5.6250 A-98.729
Y-5.6667 A-114.983
Y-5.7083 A-131.237
Y-5.7500 A-147.492
Y-5.7917 A-163.746
Y-5.8333 A-180.000
Y-5.8750 A-33.712
Y-5.9167 A-49.966
Y-5.9583 A-66.220
Y-6.0000 A-82.475
Y-6.0417 A-98.729
Y-6.0833 A-114.983
Y-6.1250 A-131.237
Y-6.1667 A-147.492
Y-6.2083 A-163.746
Y-6.2500 A-180.000
Y-6.2917 A-33.712
Y-6.3333 A-49.966
Y-6.3750 A-66.220
Y-6.4167 A-82.475
Y-6.4583 A-98.729
Y-6.5000 A-114.983
Y-6.5417 A-131.237
Y-6.5833 A-147.492
Y-6.6250 A-163.746
Y-6.6667 A-180.000
Y-6.7083 A-33.712
Y-6.7500 A-49.966
Y-6.7917 A-66.220
Y-6.8333 A-82.475
Y-6.8750 A-98.729
Y-6.9167 A-114.983
Y-6.9583 A-131.237
Y-7.0000 A-147.492
Y-7.0417 A-163.746
Y-7.0833 A-180.000
Y-7.1250 A-33.712
Y-7.1667 A-49.966
Y-7.2083 A-66.220
Y-7.2500 A-82.475
Y-7.2917 A-98.729
Y-7.3333 A-114.983
Y-7.3750 A-131.237
Y-7.4167 A-147.492
Y-7.4583 A-163.746
Y-7.5000 A-180.000
Y-7.5417 A-33.712
Y-7.5833 A-49.966
Y-7.6250 A-66.220
Y-7.6667 A-82.475
Y-7.7083 A-98.729
Y-7.7500 A-114.983
Y-7.7917 A-131.237
Y-7.8333 A-147.492
Y-7.8750 A-163.746
Y-7.9167 A-180.000
Y-7.9583 A-33.712
Y-8.0000 A-49.966
Y-8.0417 A-66.220
Y-8.0833 A-82.475
Y-8.1250 A-98.729
Y-8.1667 A-114.983
Y-8.2083 A-131.237
Y-8.2500 A-147.492
Y-8.2917 A-163.746
Y-8.3333 A-180.000
Y-8.3750 A-33.712
Y-8.4167 A-49.966
Y-8.4583 A-66.220
Y-8.5000 A-82.475
Y-8.5417 A-98.729
Y-8.5833 A-114.983
Y-8.6250 A-131.237
Y-8.6667 A-147.492
Y-8.7083 A-163.746
Y-8.7500 A-180.000
Y-8.7917 A-33.712
Y-8.8333 A-49.966
Y-8.8750 A-66.220
Y-8.9167 A-82.475
Y-8.9583 A-98.729
Y-9.0000 A-114.983
Y-9.0417 A-131.237
Y-9.0833 A-147.492
Y-9.1250 A-163.746
Y-9.1667 A-180.000
Y-9.2083 A-33.712
Y-9.2500 A-49.966
Y-9.2917 A-66.220
Y-9.3333 A-82.475
Y-9.3750 A-98.729
Y-9.4167 A-114.983
Y-9.4583 A-131.237
Y-9.5000 A-147.492
Y-9.5417 A-163.746
Y-9.5833 A-180.000
Y-9.6250 A-33.712
Y-9.6667 A-49.966
Y-9.7083 A-66.220
Y-9.7500 A-82.475
Y-9.7917 A-98.729
Y-9.8333 A-114.983
Y-9.8750 A-131.237
Y-9.9167 A-147.492
Y-9.9583 A-163.746
Y-10.0000 A-180.000
M5 M9
M30


Ahora vamos configurar el material y el soporte de este.
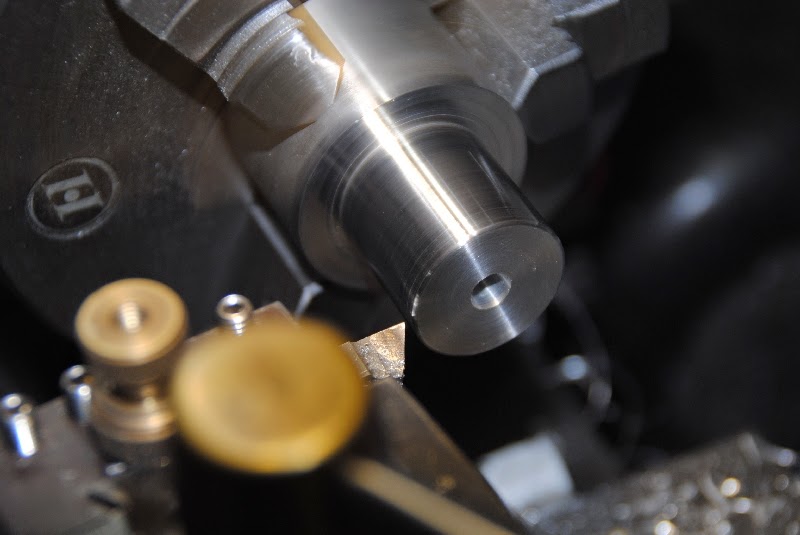
Con un trocito de redondo de 20mm cortado a una longitud de 20mm, en el torno le hacemos un taladro y roscado para métrica 6.


Y le roscamos una varilla para su soporte en la fresa que le permita girar lo mas centrado posible.


Ahora vamos a centrar el eje de giro de la fresa y el de la mesa para lo cual tengo preparadas dos varillas acabadas en punta, las cuales hago que coincidan.


Sustituyo las dos sin mover el eje Y por sus respectivos elementos. Así.


Y moviendo la herramienta de corte sin variar el eje Y tan solo aflojando los prisioneros de ajuste.
Tocamos en el cilindro, y tendremos así la primera cota, que será el diámetro final de la bola.
Ahora subimos el eje Z y giramos a la posición de A-180º.
Bajamos el eje Z hasta que toque el material.
Esta será, la cota final de corte de la herramienta..


Solo nos queda situar el eje Y a 10mm separado del material y decirle al programa que ese es el origen del Y o sea Y=0
Ponemos A horizontal ayudado del nivel o vertical con la escuadra.


Para calibrar el eje A.
Si es horizontal, será A-90 y si es vertical A-180
Z=0 y X=0 con lo cual Mach3 quedará con estas cotas para el inicio.


Esta pantalla es para empezar con A en horizontal.


Ponemos en marcha la fresadora y arrancamos el programa.

Podemos ver el video aquí en Youtube.  Video del mecanizado

Y después de un ratito


Espero os haya gustado


jueves, 17 de abril de 2014

UNIR UNA CINTA DE LIJA

          Ya nos construimos una lijadora de banda, y ahora se nos presenta el problema de encontrar lijas hechas a nuestra medida, y si no contamos con ello lo mas probable es que tengamos que hacérnosla.
          Por tanto debemos recurrir a construirnos nosotros nuestra propia medida.

          Hay casas especializadas en abrasivos que nos venderán lijas en tiras o rollos de 10, 25 o 50 m y estas en diferentes grados o granulado, y estas son las que nos interesan.
          Lo primero es cortar una tira del largo que nos interese y hacerle el corte superponiendo los dos extremos, y haciendo el corte en ángulo con una inclinación de entre 30º y 45º  con el eje transversal.


          Esto facilitara que luego no se enganche la cinta y el caballón que pueda producirse por la unión sea lo mas suave posible.

          Como los extremos deben unirse solapando uno trozo de uno sobre el otro, en esa unión el grosor es doble y por tanto si conseguimos reducir cada extremo a la mitad, habremos eliminado ese resalte.
          Para ello, trataremos de eliminar la capa de grano que se encuentra en uno de los dos extremos, por ejemplo en el inferior.
         Con quitar alrededor de un centímetro será suficiente, y para ello usaremos un disco de diamante que al ser mas duro que el circonio o el compuesto del abrasivo no sufrirá y conseguiremos eliminarlo teniendo cuidado de no comernos el soporte de tela que lo sujeta.


           Suelo utilizar uno como este, que se lo coloco al taladro de columna. Pero antes preparamos el extremo de la cinta de esta manera.

           Con dos púas lo fijamos a una tablilla y esta a la mordaza que usamos en el taladro, si bien la dejamos libre y situamos a modo de guia una regla para que podamos desplazarla facilmente a lo largo de una linea.


          Esto facilitara que el desbaste sea paralelo al corte que hicimos de la cinta.

          Fotito al canto, y así lo comprendemos de un vistazo.


          Ponemos en marcha el taladro y bajamos con precaución hasta que comience a comerse el abrasivo a la vez que movemos las mordazas adelante y atrás hasta eliminar todo y dejar solo la cinta soporte.


          Una vez hecho esto, procedemos a la unión de las dos cintas. Para ello yo utilizo un pegamento que me da unos resultados excelentes, pega como el cianato, rapidamente y a la vez es un poco flexible con lo cual es ideal para las torsiones y estiramientos que sufre la banda de lija en su función.

Es este.


           Para su unión lo situó solapándose y procurando queden alineados los dos extremos de la cinta. Suelo poner un trocito de papel debajo para que no se pegue a la mesa, extiendo el Loxeal sobre la superficie y solapo el otro extremo, sobreponiendo un nuevo papel y una tablilla para repartir la presión con un sargento sobre ella.


          Y este, después de unos cinco minutos de presión, es el resultado.


          Conviene rebajar con una lima de diamante el borde de las uniones para reducir al máximo el escalón que inevitablemente se genera.
          Y eso es todo.


ADAPTACION PARA LIJA DE LIBRILLO

          Dado que tenemos un terminal del motor sin usar y como el otro día compre una lija de librillo, seria el momento de acoplar las dos cosas.
          Pero, el eje que podéis ver en la ultima foto de la entrada anterior es de 15mm de diámetro y el de la lija de 25mm así que hemos de construir un casquillo intermedio que nos permita con facilidad el cambio de esta.
Por tanto cortamos un trozo de redondo de aluminio de 55mm de longitud y 40mm de diámetro.


          En el torno lo refrentamos, le repasamos y por un extremo le taladramos con una broca de 15mm, hasta una profundidad de 40mm y por el otro con broca de 6.3mm le taladramos completo para luego roscar interiormente a 8x125.
          A la vez rebajamos el diámetro hasta 25mm en una longitud que será, el ancho de la lija mas 10mm.


Y le roscamos.


          La sujeción al motor la efectuamos mediante un pasador al eje por tanto habremos de taladrar el casquillo para que coincida con el eje, de 5mm en una punta y mediante un tornillo de 5mm que lo atraviese y lo fijaremos a este.


Presentamos la lija.


          Ahora solo nos queda hacer un casquillo de apriete, con la profundidad de los 10mm que se ven libres en la foto, mas una cantidad estimada en otros dos para el apriete.
          Por tanto partimos de un redondo de 40mm, taladramos 12mm de profundidad con un diámetro de 25.02mm y un pasante de 8mm el cual atravesara el tornillo hallen de sujeción que enroscara en el casquillo anterior y fijara por presión la lija.


          Y ahora podemos ver el conjunto completo.


martes, 15 de abril de 2014

 LIJADORA DE CINTA ECONOMICA Y FUNCIONAL


          Siempre me había gustado tener una de estas cintas para poder lijar las piezas que hacia en la fresadora y que quedaran bonitas, con un aire mas profesional que el de darle a un trozo de lija con la mano.
          Tenia vistas unas cuantas y su visión como siempre la meto en la cabeza y allí se quedan, hasta que un día parece que todo esta cocido y empiezan a brotar ideas para su construcción con aquellas piezas que mi síndrome de Diógenes me ha bien a guardar para estas ocasiones.

          Utilice el motor de una amoladora, que si bien estaba nueva, no la usaba desde hace tiempo.
          El resto de material será un trozo de tubo cuadrado de 35mm, otro de 30mm que entra dentro del primero, con una pequeña holgura que luego veremos como corregimos, un trozo de plantilla de hierro de 35mm x 5mm.
          Plantilla de Aluminio y redondo del mismo material de 30mm de diámetro.
6 rodamientos de interior de 8mm, tortillería varia y un trocito de hexagonal de bronce, para el pomo del ajuste de guiado de la cinta, así como redondo de acero para los ejes de casquillos guías de la lija.


          Comenzamos dibujando la plancha de aluminio de 10mm en Rhino y generado el código G pasamos el control a la fresadora para que nos lo recorte y nos haga los taladros y la cajera para los ejes de los casquillos y soporte de la escuadra guía.


           Los casquillos los hice con dos rodamientos, uno a cada lado y con un eje que se enrosca en las plantillas y se remata con tuercas de frenado para evitar el afloje, con las vibraciones del motor.


Este despiece es el mismo que el del casquillo guía que se utilizara para tensionar y alinear la cinta de lija.


          Este cabezal es orientativo en inclinación, y a la vez se desplaza a través de la estructura, fijándose con el tornillo de pomo.
          El objeto de este es la elongación del conjunto, para adaptarse a diferentes longitudes de la cinta de lija.
          Si bien se calculo para longitud de 1300mm, esta puede variar dentro de ciertos limites, simplemente desplazando el tubo negro, dentro del azul y fijándolo con dicho tornillo.
          Como se ve en la foto el tornillo esta en el angulo del tubo y no en la mitad, para que al apretar el tubo interior se desplace por igual en las dos cara y ajuste con mas superficie y no se mueva.


         La pletina que se encuentra entre los dos rodillos, sirve de base para que lije lo mas plano posible y la cara superior de dicha pletina será rasante con los dos rodillo, al objeto de que se cree una zona plana para tal objeto.

          Un tope, que pueda inclinarse a voluntad y facilite el que el elemento a lijar no se mueva , remata los elementos que formarán el cabezal.


          El siguiente elemento a mecanizar, es el rodillo impulsor de la cinta.
          Dada la dificultad de encontrar dicho rodillo en la zona donde me encuentro, opte por utilizar el ingenio, que suele ser barato, aunque no siempre eficaz, pero este no fue el caso y cumplió el doble cometido a las mil maravillas.
          Fui al chino de al lado y por un euro y poquito, compré este pedazo de martillo de goma, le serré el mango y lo tornee, haciéndole un rebaje hasta un centímetro y medio aproximadamente.


           Un taladro que coincide con el grueso del eje del motor, en el que ira alojado y en su interior mecanice uno de las mismas características en aluminio y cuyo diámetro exterior coincide con el interior del de goma.
           Los acople con un poco de cola de contacto, aunque al apretar la tuerca que los une al motor esta impedirá cualquier patinaje de uno sobre otro al arrastrar la lija.


           Lo mejor es unas fotos y así lo entendemos mejor y suplimos mi falta de precisión con las palabras. (Soy de ciencias y las letras nunca se me han dado bien, es mas, fastidiaron mis aspiraciones en alguna ocasión).


          Y ya tenemos el rodillo impulsor o de arrastre.

          Ahora vamos con el tensor, y guiador de la cinta de lija. Este esta situado en la barra superior y descansa sobre una pletina, y gira sobre ella permitiendo mediante unos muelles tensores que mantenga tensada la cinta de lija en todo momento. No es necesaria demasiada tensión, si bien a de tener la fuerza suficiente para que no cimbree y se mantenga tensa en todo momento.
          Probé, y dos muelles de tensor de cortinas que me había dejado Diógenes en alguna ocasión, fueron utilizados aquí.

          Ahora hay que orientar el movimiento o mejor la linealidad de la cinta. La inclinación en verticalidad lateral de este ultimo rodillo guía hace que la banda de lija se desplace a un lado u otro, así que si el eje donde pivota  sufre inclinación de un lado u otro la tendencia será a desplazarse hacia el mas bajo de los extremos de este eje.
          Para ello si el taladro de uno de los soportes de este eje lo aumentamos en carril y no en diámetro.
          Según donde nos encontremos dicha inclinación será hacia uno u otro lado.
          Como fijarlo y poderlo variar a voluntad, es lo que hemos hecho con este artilugio.

          A modo de eje y por las prisas (soy un impaciente) use un tornillo hallen que tenia y que cumplía el largo requerido. Le hice un taladro en la punta y lo rosque a métrica M3 para que enroscase una varilla.    Ayudado de un muelle para mantener la tensión y que no cabecee libremente el eje y con un pomo a modo de hexagonal de bronce, la función requerida se efectúa sin contratiempos.


          Aquí vemos el taladro fijo encasquillado para que no sufra desgaste la escuadra y gire el eje con facilidad.


          En esta vista el taladro desbocado en vertical para que solo se pueda variar lateralmente.


         Y aquí el conjunto montado haciendo su trabajo a la perfección.


           Después de pintar, ponerle una plataforma y ajustar el conjunto se ve así.


          Y desde el otro lado, así.


       El siguiente capitulo de este Blog, será…


COMO PEGAR Y CONSTRUIRSE LIJAS DE BANDA A TU MEDIDA